
Straty w instalacjach sprężonego powietrza najczęściej powstają w trzech obszarach: na nieszczelnej armaturze końcowej, w skorodowanych rurociągach stalowych o zbyt małych średnicach oraz w miejscach takich jak sprężarkownie przemysłowe pozbawione sterowania nadrzędnego i wydajnej wentylacji.

Ograniczenie tych strat wymaga przeprowadzenia audytu ultradźwiękowego, obniżenia ciśnienia roboczego w sieci do wymaganego minimum oraz wymiany starych przewodów na nowoczesne systemy rurowe, np. aluminiowe.
Wytworzenie 1 m³ powietrza to niemal w 100% koszt energii elektrycznej pobranej przez sprężarki. W przeciętnym zakładzie przemysłowym wycieki usuwają bezpowrotnie od 20% do 40% medium, które generują instalacje sprężonego powietrza. Ponieważ ubytki nie zostawiają widocznych śladów, fabryki tracą pieniądze latami.
Każda nieszczelność generuje spadek ciśnienia na końcu linii, co bezpośrednio obciąża instalacje pneumatyczne zasilające maszyny. Aby utrzymać ciągłość produkcji, sprężarki zmuszone są do dłuższej pracy w trybie dociążenia lub do podnoszenia ciśnienia nominalnego. Z punktu widzenia fizyki układu, wzrost ciśnienia sieciowego o każdy 1 bar podnosi zużycie energii elektrycznej przez kompresory o 6% do 8%.
Podejrzewasz, że instalacja w Twoim zakładzie generuje niepotrzebne straty?
Skonsultuj jej parametry z inżynierem Glimar.
Dlaczego powstają straty w instalacjach sprężonego powietrza?
Głównym powodem strat jest traktowanie sprężonego powietrza jak darmowego medium. W polskim przemyśle działy utrzymania ruchu często reagują dopiero wtedy, gdy spadek ciśnienia powoduje zatrzymanie maszyn. Wycieki, które nie przerywają pracy linii produkcyjnej, są ignorowane.
Fizyczną przyczyną strat są zjawiska dynamiczne i mechaniczne wewnątrz sieci:
Nieszczelności mechaniczne
Powstają na połączeniach gwintowanych, zużytych uszczelnieniach zaworów i w samych szybkozłączkach przy narzędziach. Powietrze ucieka bez przerwy, również podczas postojów technologicznych.
Wewnętrzna korozja rur
W starych sieciach stalowych chropowata powierzchnia stawia opór. Powietrze traci energię na tarcie, co wymusza podniesienie ciśnienia na kompresorze, aby na końcu linii uzyskać wymagane parametry.
Brak separacji kondensatu
Woda, która nie została usunięta przez osuszacze, miesza się z olejem kompresorowym i tworzy agresywną emulsję. Niszczy ona uszczelnienia siłowników i zaworów rozdzielających, przez co instalacje pneumatyczne tracą szczelność od wewnątrz.
W przypadku braku stabilizacji parametrów pracy sieci częstą próbą kompensacji straty w instalacjach sprężonego powietrza jest podnoszenie ciśnienia roboczego lub zakup nowego kompresora. Działanie to, realizowane bez wcześniejszego opomiarowania przepływu i lokalizacji nieszczelności, generuje wyłącznie wyższe koszty eksploatacyjne. Projektowanie instalacji sprężonego powietrza wymaga w takich sytuacjach wdrożenia nadrzędnych systemów sterowania oraz eliminacji przedmuchów, zamiast sztucznego zawyżania parametrów pracy układu.
Gdzie powstają wycieki w instalacji sprężonego powietrza?
Straty w instalacjach sprężonego powietrza wynikają z nieszczelności w konkretnych przyłączach sieci rozdzielczej oraz w punktach poboru. Poniższe zestawienie przedstawia elementy instalacji, w których wycieki powstają najczęściej.

Szybkozłączki i przewody elastyczne
Punkty przyłączeniowe na stanowiskach pracy są poddawane ciągłym obciążeniom mechanicznym. Powietrze ucieka tam przez:
- Wytarte uszczelnienia wewnętrzne (oringi) w szybkozłączkach – częste wpinanie i wypinanie narzędzi powoduje mechaniczne wycieranie elastomerów.
- Pęknięcia zmęczeniowe przewodów poliuretanowych (PU) i poliamidowych (PA) – materiał pęka najczęściej przy nasadach (tuż za złączem wtykowym) wskutek przekroczenia minimalnego promienia gięcia lub zagnieceń.

Stacje przygotowania powietrza (FRL)
Elementy filtrujące i regulacyjne są montowane bezpośrednio przed maszynami. Nieszczelności występują w trzech miejscach:
- Automatyczne i półautomatyczne odwadniacze – zanieczyszczenia stałe (np. zgorzelina, resztki oleju) blokują zawór pływakowy w pozycji otwartej.
- Membrany regulatorów ciśnienia – guma kruszeje pod wpływem mikrozanieczyszczeń, powodując stały wyciek powietrza przez otwór odpowietrzający regulatora.
- Korki wlewowe smarownic – uszkodzenia gwintów z tworzywa sztucznego podczas uzupełniania oleju.

Złącza gwintowane i armatura odcinająca
Występowanie nieszczelności w tej sekcji to efekt błędów montażowych oraz wibracji przenoszonych z maszyn na rurociągi:
- Taśmy teflonowe (PTFE) – nie zabezpieczają połączenia gwintowego przed poluzowaniem, więc w miejscach narażonych na wibracje maszyn złącze może się rozkręcić i rozszczelnić. W takich węzłach lepiej sprawdzają się płynne uszczelniacze anaerobowe, które po zaschnięciu blokują gwint.
- Dławice zaworów kulowych – nieszczelności pojawiają się wokół trzpienia dźwigni ręcznej w zaworach niskiej jakości.

Elementy wykonawcze maszyn (siłowniki i elektrozawory)
To wycieki wewnętrzne, niewidoczne i niesłyszalne na hali, ponieważ powietrze trafia bezpośrednio do tłumików hałasu i układu odpowietrzania maszyn:
- Zużycie pierścieni uszczelniających na tłokach siłowników – powietrze przedostaje się z komory tłokowej do komory tłoczyskowej.
- Wytarcie gniazd i suwaków w zaworach rozdzielających – powoduje ciągły przedmuch do kanału odpowietrzającego, również w stanie spoczynku maszyny.

Narzędzia pneumatyczne i armatura bezpieczeństwa
Ostatnie ogniwo instalacji sprężonego powietrza, gdzie straty wynikają z naturalnego zużycia komponentów:
- Niedomykające się zawory spustowe w pistoletach do przedmuchiwania i kluczach udarowych.
- Rozkalibrowane zawory bezpieczeństwa – zbyt wczesne otwieranie się lub brak szczelności po osiągnięciu ciśnienia zamknięcia.
Masz projekt?
Wyślij go do nas, a przygotujemy ofertę dopasowaną
do Twoich potrzeb!
Nie masz projektu?
Skontaktuj się z nami – nasi inżynierowie pomogą
Ci stworzyć efektywne i ekonomiczne rozwiązanie!
Jak sprawdzić, czy instalacja sprężonego powietrza jest efektywna?
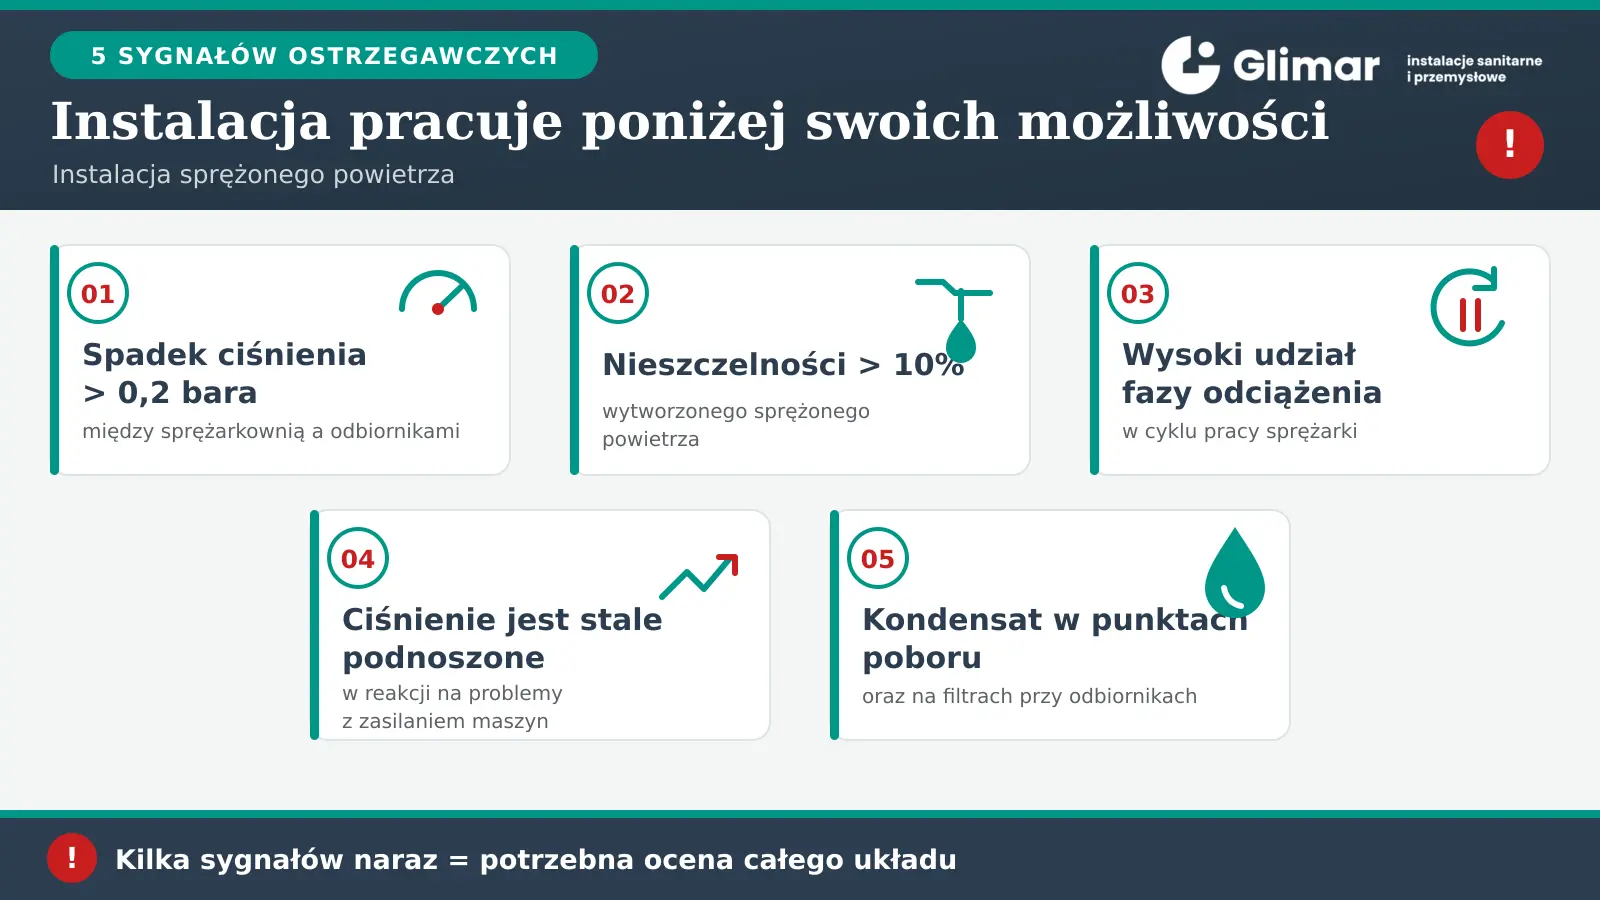
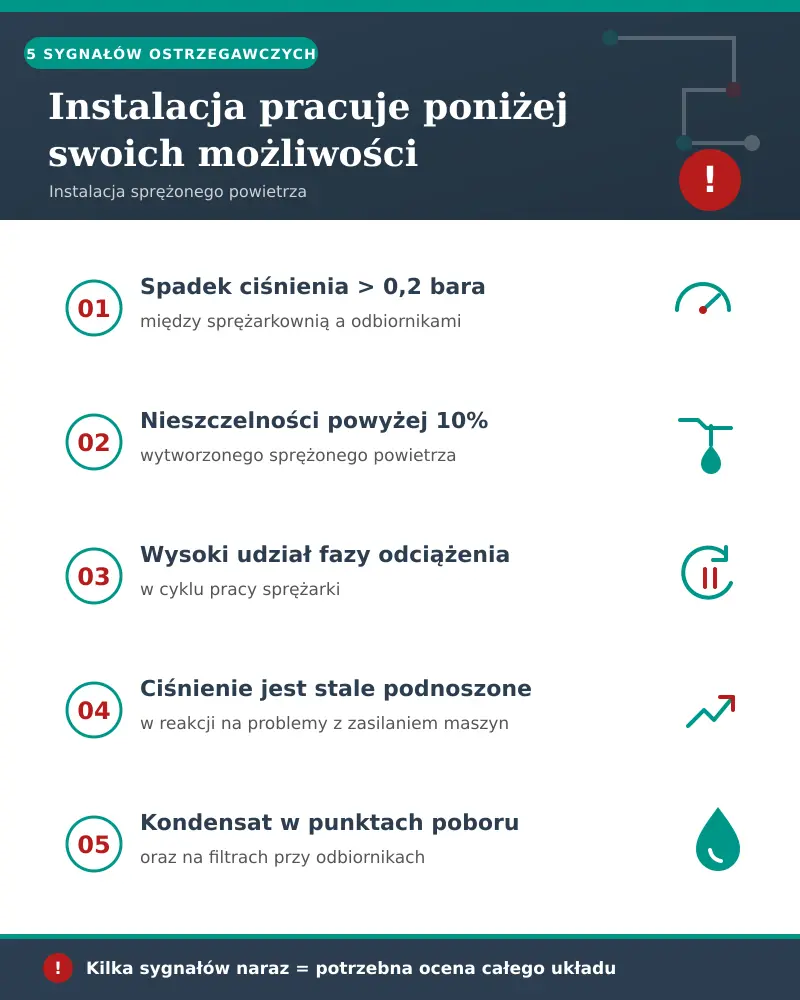
Efektywność instalacji sprężonego powietrza ocenia się na podstawie trzech grup pomiarów: zużycia energii w przeliczeniu na wytworzony metr sześcienny powietrza, spadku ciśnienia między sprężarkownią a najdalszym odbiornikiem oraz udziału nieszczelności w całkowitej produkcji. Komplet tych danych daje audyt sprężonego powietrza, wykonywany przy pracującym zakładzie, bez przerywania produkcji.
Zużycie energii – wskaźnik kWh/m³
Jedyną miarą kosztu powietrza jest energia zużyta na wytworzenie jednego metra sześciennego. Do jej wyznaczenia potrzebne są dwa pomiary prowadzone równolegle: przepływomierz na wyjściu ze sprężarkowni i pomiar poboru mocy sprężarki. Wynik porównuje się z parametrami katalogowymi urządzenia, podawanymi zgodnie z PN-ISO 1217.
Drugą informacją z tego samego pomiaru jest struktura cyklu obciążenie – odciążenie. Sprężarka w biegu jałowym, czyli w fazie odciążenia, nadal pobiera energię, nie oddając powietrza do sieci. Wysoki udział tej fazy w cyklu oznacza, że wydajność sprężarki nie odpowiada rzeczywistemu profilowi poboru powietrza w zakładzie.
Pomiary ciśnienia – ile traci sama sieć?
Ciśnienie mierzy się jednocześnie w dwóch punktach: na wyjściu ze sprężarkowni oraz u najdalszego lub najbardziej krytycznego odbiornika. Różnica między nimi to koszt samej sieci.
Przyjmuje się, że spadek ciśnienia na całej drodze od sprężarkowni do najdalszego punktu poboru nie powinien przekraczać 0,1 bara, a wartość 0,2 bara traktuje się jako granicę dopuszczalną. Wynik powyżej tego poziomu wskazuje na zbyt małe średnice rurociągów, skorodowane odcinki lub nadmierną liczbę oporów miejscowych. Reakcją na taki pomiar jest korekta sieci, a nie podniesienie nastawy ciśnienia w sprężarkowni.
Test szczelności – ile powietrza ucieka?
Poziom nieszczelności wyznacza się przy zatrzymanej produkcji i odciętych odbiornikach. Sprężarka pracuje wtedy wyłącznie na uzupełnianie ubytków, a stosunek czasu pracy pod obciążeniem do całkowitego czasu cyklu, przemnożony przez wydajność sprężarki, daje strumień uciekającego powietrza. Alternatywą jest pomiar tempa spadku ciśnienia w zamkniętej sieci o znanej objętości.
Za stan docelowy uznaje się poziom nieszczelności poniżej 10% wytworzonego powietrza. Test mówi jednak wyłącznie, ile powietrza ucieka – nie wskazuje miejsc. Do lokalizacji służy detekcja ultradźwiękowa, prowadzona przy pracującej instalacji: detektor wychwytuje fale niesłyszalne dla ucha z odległości kilku metrów, a wyniki są wiarygodniejsze przy rzeczywistym obciążeniu sieci.
Jakość powietrza – punkt rosy i klasa czystości
Pomiar punktu rosy, zawartości oleju i cząstek stałych, odniesiony do klas czystości według PN-EN ISO 8573-1, pokazuje, czy powietrze odpowiada wymaganiom procesu. Przekroczone klasy czystości oznaczają, że w instalacjach pneumatycznych postępuje degradacja uszczelnień opisana wcześniej.
Sprężarkownia przemysłowa – jak dobrać sprężarki i ograniczyć bieg jałowy?
W zakładach o zmiennym poborze powietrza najniższe koszty daje układ mieszany: sprężarka z falownikiem pokrywa obciążenia częściowe, a maszyny stałoobrotowe pracują pod pełnym obciążeniem lub pozostają wyłączone. Warunkiem działania takiego układu jest sterowanie nadrzędne, czyli wspólny sterownik, który rozdziela pracę między sprężarki na podstawie rzeczywistego zapotrzebowania instalacji sprężonego powietrza.
Dwa sposoby pracy sprężarki
Sprężarka stałoobrotowa pracuje z jedną prędkością. Gdy zakład pobiera mniej powietrza, niż ona wytwarza, maszyna przechodzi w odciążenie, czyli bieg jałowy – silnik nadal się kręci, ale powietrze nie trafia do sieci. W tym stanie sprężarka pobiera około 30% mocy, nie produkując nic.
Sprężarka z falownikiem (VSD) zmienia prędkość obrotową silnika, dopasowując wydajność do bieżącego poboru. Dzięki temu nie przechodzi w odciążenie i utrzymuje stabilniejsze ciśnienie w sieci. Ma jednak dolną granicę stabilnej pracy – poniżej niej i tak przechodzi w odciążenie, a przy pracy ciągłej pod pełnym obciążeniem nie ma przewagi nad maszyną stałoobrotową, bo sam falownik wprowadza straty.
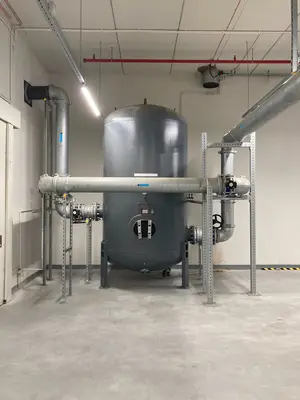
Z tego wynika prosty wniosek: falownik zwraca się tam, gdzie pobór powietrza jest zmienny. Przy stałym obciążeniu przez całą zmianę tańszym rozwiązaniem pozostaje maszyna stałoobrotowa z prawidłowo dobranym zbiornikiem sprężonego powietrza.
Podział ról w układzie mieszanym
W sprężarkowniach przemysłowych z kilkoma maszynami role rozdziela się według profilu poboru:
- sprężarka z falownikiem – uruchamiana jako pierwsza i wyłączana jako ostatnia, obsługuje wahania zapotrzebowania,
- sprężarki stałoobrotowe – pokrywają obciążenie podstawowe i szczytowe, pracując pod pełnym obciążeniem albo wyłączane automatycznie.
Miarą poprawnej konfiguracji jest udział godzin pracy pod obciążeniem w całkowitym czasie pracy sprężarki stałoobrotowej. Wartość powyżej 85% oznacza, że praca na odciążeniu jest sporadyczna, a wahania przejmuje falownik. Wynik znacznie niższy wskazuje, że maszyny załączają się równolegle, zamiast przejmować obciążenie kolejno.
Dlaczego sama kaskada ciśnień nie wystarcza?
Klasycznym sposobem koordynacji kilku sprężarek stałoobrotowych jest kaskada ciśnień: każda maszyna ma własny zakres nastaw, przesunięty względem pozostałych. Rozwiązanie działa, ale wymusza szeroki zakres ciśnień w sieci i wydłuża czas pracy na biegu jałowym. Po dołożeniu do takiego układu sprężarki z falownikiem kaskada przestaje spełniać swoje zadanie – maszyny zaczynają się załączać niezależnie od tego, która pracuje w danym momencie najefektywniej.
Sterownik nadrzędny zbiera sygnały ze wszystkich sprężarek i decyduje, która ma pracować i z jaką wydajnością. Pozwala to utrzymać węższy zakres ciśnień, wyrównać czas pracy maszyn i ograniczyć bieg jałowy do minimum. Dobór sterowania jest przy tym decyzją pomiarową: podstawą są dane o rzeczywistym profilu poboru powietrza w zakładzie, a nie moc zainstalowanych sprężarek.
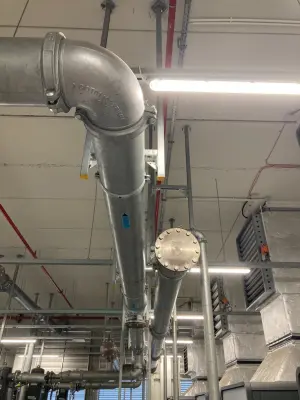
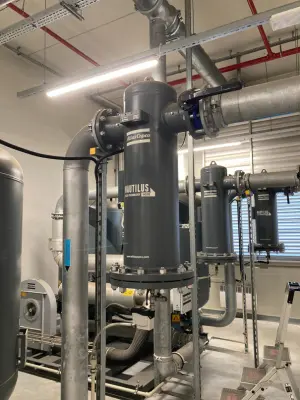
Wentylacja sprężarkowni a sprawność instalacji
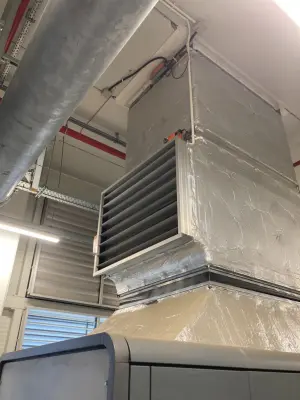
Temperatura w sprężarkowni rośnie tak długo, jak długo ciepło oddawane przez pracujące maszyny nie ma drogi wyjścia. Wentylacja musi je odprowadzić, a przy okazji dostarczyć sprężarce powietrze do zasysania i usunąć z pomieszczenia wilgoć oraz opary oleju. Gdy tego nie robi, rośnie koszt pracy całej instalacji sprężonego powietrza.
Ile ciepła oddaje sprężarka i jaką temperaturę trzeba utrzymać?
Praktycznie cała energia elektryczna pobrana przez silnik sprężarki zamienia się w ciepło oddawane do pomieszczenia. Sprężarka o mocy 25 kW oddaje tyle ciepła, ile zwykle potrzeba na ogrzanie domu jednorodzinnego i to jest punkt wyjścia do obliczenia wymaganej wymiany powietrza. Producenci podają zakres temperatury otoczenia od 3 do 40°C, tymczasem w sprężarkowni bez wentylacji temperatura dochodzi nawet do 50°C.
Jak wysoka temperatura przekłada się na sprawność sprężarki?
Sprężarka zasysa powietrze z własnego otoczenia. Cieplejsze powietrze ma mniejszą gęstość, więc przy tej samej objętości zasysanej do sieci trafia mniejsza masa powietrza – wydajność spada przy niezmienionym poborze energii. Ciepłe powietrze zawiera też więcej wilgoci, co obciąża osuszacz i separator oleju, a w skrajnych przypadkach wyprowadza je poza zakres pracy. Wysoka temperatura skraca ponadto żywotność oleju, uszczelnień i układów sterowania, a zabezpieczenia termiczne wyłączają maszynę w trakcie zmiany.
Jak zorganizować nawiew i wywiew w sprężarkowni
Rozmieszczenie nawiewu i wywiewu decyduje, czy ciepłe powietrze rzeczywiście opuszcza pomieszczenie. W sprężarkowniach przemysłowych sprawdza się układ, w którym:
- chłodne powietrze doprowadzane jest do dolnej części pomieszczenia, a ciepłe usuwane górą,
- kanały podłączone są bezpośrednio do wylotu chłodnicy sprężarki, co wyprowadza ciepło poza budynek najkrótszą drogą,
- czerpnia znajduje się z dala od kominów, wyrzutni ciepłego powietrza i stref zapylonych,
- zimą temperatura w pomieszczeniu utrzymywana jest powyżej zera, żeby nie zamarzały odwadniacze i miejsca gromadzenia się kondensatu.
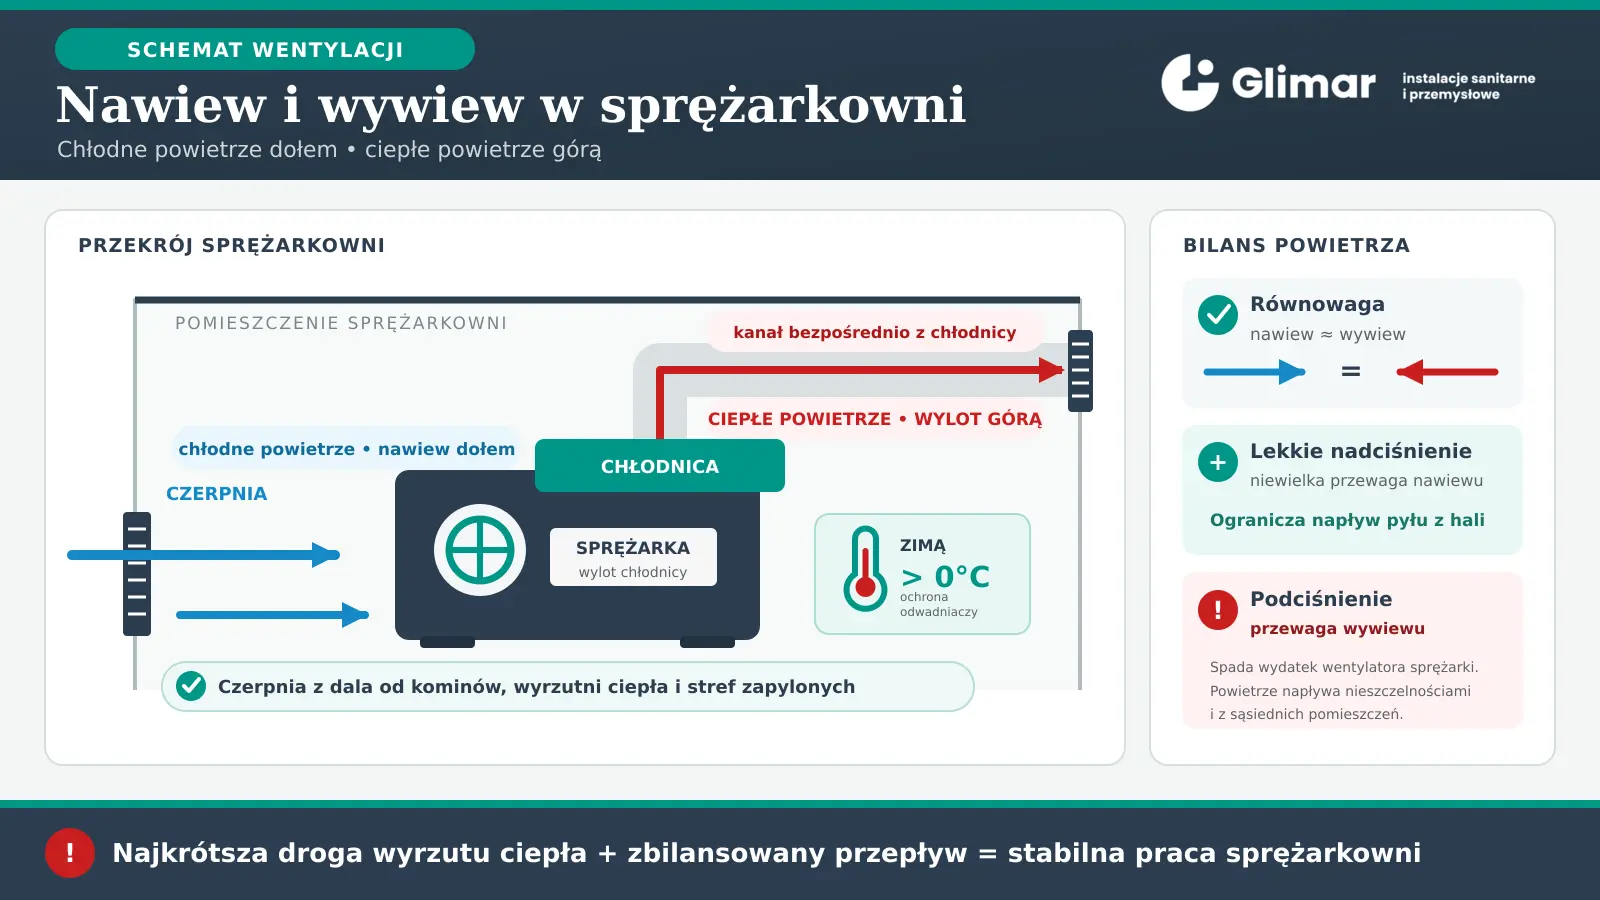
Nawiew i wywiew muszą być zbilansowane. Przy przewadze wywiewu w pomieszczeniu powstaje podciśnienie – wentylator sprężarki pracuje wtedy na mniejszym wydatku, a powietrze napływa nieszczelnościami i z sąsiednich pomieszczeń. Przewaga nawiewu jest mniej groźna, a niewielkie nadciśnienie bywa celowe, bo zapobiega napływowi zapylonego powietrza z hali. Wytyczne doboru wentylacji, odzysk ciepła ze sprężarek i najczęstsze błędy opisaliśmy w osobnym artykule: “Wentylacja sprężarkowni – klucz do sprawnego działania instalacji sprężonego powietrza”.
Jeśli planujesz budowę instalacji sprężonego powietrza w swoim zakładzie, pierwszym krokiem jest rozmowa z inżynierem.
Napisz do nas.
Jeśli planujesz modernizację instalacji sprężonego powietrza w swoim zakładzie, zacznij od rozmowy z inżynierem.
Zadzwoń do nas.
Jak ograniczyć straty i obniżyć koszty sprężonego powietrza?
Działania w instalacji sprężonego powietrza porządkuje się według stosunku kosztu do efektu. Najszybciej zwraca się obniżenie ciśnienia w sieci i odcięcie stref nieczynnych poza produkcją, bo wymagają wyłącznie zmian w nastawach i armaturze. Wymiana rurociągów jest inwestycją i ma sens dopiero wtedy, gdy pomiary wskazują, że to sama sieć ogranicza przepływ.
Obniżenie ciśnienia w sieci
Każdy bar ponad rzeczywiste zapotrzebowanie odbiorników to 6–8% wyższe zużycie energii. Nastawę w sprężarkowniach przemysłowych ustawia się często z zapasem, żeby maszyny na końcu linii miały wymagane parametry – w praktyce oznacza to opłacanie wszystkich nieszczelności po drodze wyższą stawką, bo wypływ przez nieszczelność rośnie wraz z ciśnieniem.
Ciśnienie można obniżać dopiero po opanowaniu jego spadku w sieci. Jeśli sieć nie mieści się w dopuszczalnym spadku, niższa nastawa zatrzyma maszyny na końcu linii. Kolejność jest więc odwrotna niż intuicyjna: najpierw usunięcie nieszczelności i udrożnienie sieci, potem korekta parametrów pracy.
Jeśli planujesz modernizację instalacji sprężonego powietrza w swoim zakładzie, zacznij od rozmowy z inżynierem.
Zadzwoń do nas.
Odcięcie stref poza produkcją
Przez weekend i postoje technologiczne sprężarka załącza się wyłącznie po to, żeby uzupełnić ubytki w nieczynnej części zakładu.
Zawory odcinające na odgałęzieniach do poszczególnych hal, linii i stanowisk pozwalają wyłączyć z sieci obszary, które nie pracują. Efekt jest natychmiastowy i nie wymaga naprawy pojedynczych wycieków – powietrze nie trafia tam, gdzie nikt go nie zużywa. Jeśli na tych samych odgałęzieniach zamontowane są przepływomierze, widać dodatkowo, która część zakładu zużywa najwięcej powietrza.
Wymiana rurociągów
Wymiana rurociągu jest jedynym rozwiązaniem, gdy przekrój został już zawężony przez produkty korozji. O tym, czy sieć osiągnęła ten stan, decyduje kilka przesłanek:
- spadek ciśnienia między sprężarkownią a najdalszym odbiornikiem powyżej 0,2 bara,
- prędkość przepływu przekraczająca 10 m/s w magistrali i 15 m/s w przewodach podłączeniowych o długości do 15 m,
- nawracające nieszczelności na połączeniach gwintowanych tego samego odcinka,
- rozbudowa zakładu, przy której do istniejącej sieci dołożono odbiorniki bez sprawdzenia średnic.
Nowe odcinki wykonuje się z materiałów o gładkiej powierzchni wewnętrznej i odpornych na korozję – najczęściej z systemów aluminiowych lub ze stali nierdzewnej. Przy okazji wymiany warto przejść na układ pierścieniowy, w którym powietrze dopływa do odbiornika z dwóch stron, co zmniejsza spadek ciśnienia przy poborach szczytowych.
Kolejność tych działań ma znaczenie także finansowe: korekta nastaw i odcięcie stref kosztują najmniej, a ich efekt widać od razu na rachunku. Wymiana instalacji sprężonego powietrza przeprowadzona bez wcześniejszych pomiarów zwykle powiela dotychczasowe błędy w nowym materiale.
Kiedy modernizacja instalacji pneumatycznej się opłaca?
Opłacalność modernizacji instalacji pneumatycznej zależy od kilku wielkości. Trzeba znać liczbę godzin pracy sprężarki w roku, cenę energii, zmierzony poziom nieszczelności, ciśnienie utrzymywane ponad wymagania odbiorników, udział biegu jałowego w cyklu pracy oraz koszt przestojów. Te dane zestawia się z nakładem na prace i dopiero z tego wychodzi prosty okres zwrotu.
Co skraca okres zwrotu modernizacji?
- praca dwu- lub trzyzmianowa oraz ruch ciągły – sprężarka pokrywa ubytki także wtedy, gdy nikt nie produkuje,
- wysoki udział nieszczelności stwierdzony pomiarem – im większy, tym większa część rachunku znika po naprawie,
- ciśnienie robocze utrzymywane ponad wymagania odbiorników,
- sprężarka dobrana do mocy zainstalowanej, a nie do rzeczywistego profilu poboru, przez co długo pracuje na biegu jałowym.
Im więcej z tych warunków występuje jednocześnie, tym krótszy okres zwrotu z działań porządkowych.
Kiedy wystarczy naprawa instalacji pneumatycznej zamiast modernizacji?
Jeśli spadek ciśnienia mieści się w dopuszczalnym zakresie, a odbiorniki mają wymagane parametry, problemem są zwykle pojedyncze nieszczelności i nastawy – jedno i drugie usuwa się bez inwestycji. Podobnie przy okresowych spadkach ciśnienia pokrywających się ze szczytami produkcji: często wystarczy zbiornik sprężonego powietrza o właściwej pojemności, a nie nowa sprężarka.
Jeśli pomiary poboru wykonano przy nieszczelnej sieci, nowa sprężarka wyjdzie przewymiarowana, a część oszczędności pochłoną dotychczasowe straty.
Instalacje sprężonego powietrza – realizacje Glimar
Glimar projektuje, montuje i uruchamia instalacje sprężonego powietrza w zakładach przemysłowych od ponad 30 lat. Od sprężarkowni po punkty poboru, wraz z rozruchem. Działamy z Gliwic, a większość realizacji prowadzimy na terenie Górnego Śląska. Zakres prac i stosowane technologie opisaliśmy w ofercie.
Poniżej dwie realizacje z tego regionu: w Rudzie Śląskiej i Zabrzu.
Sprężarkownia kontenerowa – Ocynkownia Pokój, Ruda Śląska
W ocynkowni i malarni proszkowej instalacja sprężonego powietrza zasila produkcję, a zakład pracuje na dwie zmiany – każda godzina postoju to wstrzymana produkcja. Do tego dochodziły dwa ograniczenia: w hali nie było miejsca na sprężarkownię, a środowisko ocynkowni przyspiesza korozję urządzeń. Pierwotny plan zakładał montaż w pomieszczeniu 4 metry poniżej poziomu terenu, co wymagałoby budowy antresoli i utrudniało dostęp serwisowy.
Inżynierowie Glimaru zaproponowali sprężarkownię kontenerową ustawioną poza halą, w kontenerze morskim. Pracują w niej dwie sprężarki o łącznej mocy około 70 kW w układzie z redundancją – zatrzymanie jednej maszyny nie wstrzymuje produkcji. Ciśnienie robocze ustawiono na poziomie wymaganym przez odbiorniki, bez zapasu podnoszącego rachunek za energię. Kontener wyposażono w wentylację i odprowadzenie ciepła dobrane do mocy zainstalowanych sprężarek, a materiały dobrano pod kątem odporności na korozję.
Zakres prac obejmował całość: koncepcję, dobór technologii, wyburzenie pomieszczeń po dawnym składzie węgla, przygotowanie posadowienia, transport i montaż modułu, okablowanie, przyłącza, uruchomienie oraz szkolenie załogi.
Na miejsce trafił gotowy moduł – po podłączeniu zasilania i magistrali instalacja była gotowa do pracy. Hala zachowała pełną powierzchnię produkcyjną, a przeglądy odbywają się bez wchodzenia w strefę produkcji.
Sprężarkownia kontenerowa Ruda Śląska Ocynkownia Pokój – gdy każda minuta przestoju to strata

Instalacja sprężonego powietrza w fabryce Weber Zabrze
Weber-Stephen Products budował w Zabrzu nową fabrykę, w której sprężone powietrze miało zasilać większość linii produkcyjnych i maszyn. Zakres obejmował dostawę, montaż i uruchomienie całej instalacji sprężonego powietrza – od sprężarkowni po punkty poboru.
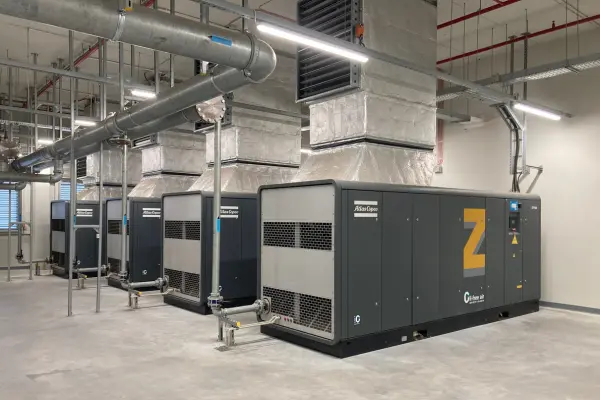
W hali technicznej ekipa Glimar zamontowała cztery sprężarki Atlas Copco, dwa osuszacze i zbiornik sprężonego powietrza o pojemności 8 m³. Instalację główną wykonaliśmy w systemie rowkowanym: 40 m w DN250 i 600 m w DN150, a sieć rozprowadzającą w systemie zaciskanym fi 54 – ponad 1000 metrów rurociągów.
Najtrudniejszy etap budowy sprężarkowni przemysłowej to montaż samych sprężarek. Każda maszyna ma wymiary 1,5 × 5 m i waży 6 ton, a budynek był już częściowo wykończony – z jedną bramą techniczną, ograniczonym dojazdem i niewielką powierzchnią roboczą wewnątrz hali.
Transport wózkami widłowymi lub suwnicą groził uszkodzeniem posadzki przemysłowej i elementów konstrukcyjnych hali. Sprężarki przetoczyliśmy do środka na specjalistycznych rolkach transportowych o dużej nośności i niskim nacisku jednostkowym, a do ustawienia w miejscu docelowym użyliśmy podnośników hydraulicznych i poziomicy laserowej – zgodnie z projektem technologicznym, bez późniejszych korekt.
Zaplanowanie kolejnych etapów i koordynacja z pozostałymi ekipami na budowie pozwoliły utrzymać harmonogram. Instalacja została uruchomiona i przekazana zgodnie z planem, a zakład w Zabrzu rozpoczął produkcję z gotowym zasilaniem w sprężone powietrze.
Instalacje sprężonego powietrza – Śląsk
Firma Glimar ma siedzibę w Gliwicach i wykonuje instalacje sprężonego powietrza w zakładach przemysłowych na terenie całego Śląska np. w Zabrzu, Rudzie Śląskiej, czy Sosnowcu. Zakres obejmuje dobór i budowę sprężarkowni, montaż sieci rozprowadzającej, uruchomienie układu oraz serwis.
Instalacje sprężonego powietrza wykonujemy w obiektach o różnym stopniu przygotowania. W nowo budowanych zakładach instalacja powstaje razem z halą, równolegle z pracami innych ekip na budowie – tak było w fabryce Weber w Zabrzu. W zakładach czynnych zakres dzieli się na etapy, a włączenia i próby szczelności planuje na przestoje technologiczne, żeby produkcja nie stanęła.
Osobną grupę stanowią obiekty, w których nie ma miejsca na sprężarkownię w hali – tam rozwiązaniem bywa sprężarkownia kontenerowa, jak w Ocynkowni Pokój w Rudzie Śląskiej.
Zanim powstanie projekt sprężarkowni przemysłowej, sprawdzamy na miejscu warunki montażu i ustalamy wymaganą klasę czystości powietrza dla danego procesu. Przebieg współpracy i zakres doboru urządzeń opisaliśmy w ofercie.
Siedziba Glimaru w Gliwicach skraca dojazd do zakładów w regionie, co ma znaczenie przy serwisie i przy pracach na czynnych obiektach, gdzie termin bywa przesuwany w zależności od sytuacji na produkcji.
Sprawdź nasze realizacje instalacji sprężonego powietrza oraz pozostałe zrealizowane prace na całym Śląsku
Najczęściej zadawane pytania o straty w instalacjach sprężonego powietrza
Jak dobrać średnicę rurociągu sprężonego powietrza?
Jakie ciśnienie robocze ustawić w instalacji?
Ile powietrza ucieka przez nieszczelności?
Jak wykryć wycieki sprężonego powietrza?
Ile kosztują wycieki sprężonego powietrza w zakładzie przemysłowym?
Jaki materiał na instalacje sprężonego powietrza stawia najmniejsze opory?
Czym różni się instalacja pneumatyczna od instalacji sprężonego powietrza?
Chcesz ograniczyć straty w instalacji sprężonego powietrza?
Glimar projektuje, buduje i modernizuje sprężarkownie oraz sieci sprężonego powietrza dla zakładów przemysłowych na Śląsku. Skonsultujemy warunki techniczne i zaproponujemy rozwiązanie dopasowane do profilu pracy zakładu.
Weryfikacja merytoryczna: Wojciech Koterwa, właściciel Przedsiębiorstwa Glimar Sp. z o.o.
Data weryfikacji: 16 września 2026
Zamów wycenę
Dostosujemy ją do Twoich potrzeb
ul. Daszyńskiego 156
44-100 Gliwice
Telefon
+48 32 230 01 80
Godziny pracy biura:
pon.-pt. od 07:00 do 15:00
Ważne linki
- RODO
Obszar działania

Copyright © 2018-2026 Glimar Gliwice